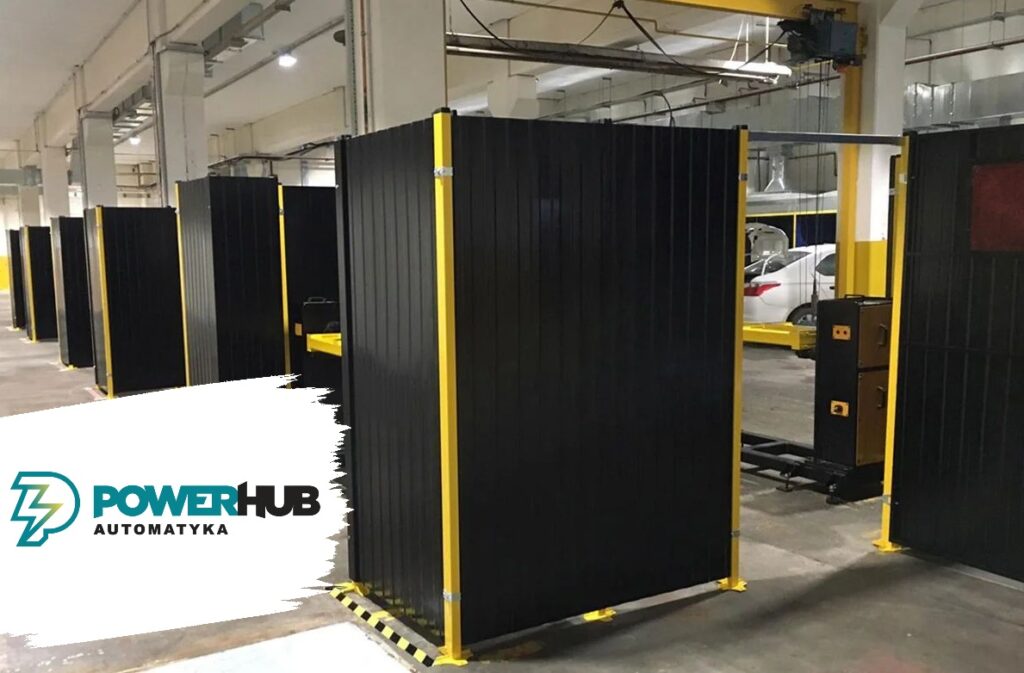
Panel siatkowy bardzo dobrze ogranicza dostęp do ruchu robota. Nie zatrzyma jednak promieniowania optycznego, drobnych odprysków, dymów ani każdego gorącego elementu. Gdy wewnątrz celi odbywa się spawanie lub obróbka laserowa, wygrodzenie trzeba dobrać nie tylko do ruchu maszyny, lecz także do zagrożeń generowanych przez proces.
To szczególnie ważne przy stanowiskach zrobotyzowanych. Jedna konstrukcja może jednocześnie pełnić kilka funkcji: ograniczać dostęp, osłaniać osoby w otoczeniu przed promieniowaniem i odpryskami, wspierać odciąg oraz kierować operatora do kontrolowanych wejść.
Najpierw rozdziel zagrożenie mechaniczne od procesowego
Robot może uderzyć człowieka lub przenieść detal poza przewidywaną trajektorię. Proces spawania dodaje promieniowanie łuku, gorące cząstki, dymy i ryzyko pożaru. Laser może generować promieniowanie bezpośrednie i odbite, którego charakter zależy od długości fali, mocy, trybu pracy i materiału.
Osłona odpowiednia dla jednego zagrożenia nie musi chronić przed drugim. Dlatego już na początku trzeba zebrać:
- rodzaj procesu,
- źródło i parametry energii,
- możliwe kierunki emisji lub odbić,
- rodzaj oraz prędkość odprysków,
- temperaturę detalu,
- ilość dymu, pyłu i gazów,
- potrzebę obserwacji procesu,
- częstotliwość dostępu operatora i serwisu
Spawanie: widoczność musi być kontrolowana
Przy spawaniu łukowym osoby w otoczeniu nie powinny być narażone na niebezpieczne promieniowanie tylko dlatego, że stanowisko stoi przy przejściu komunikacyjnym. Przezroczyste kurtyny, pasy i ekrany do spawania powinny być przeznaczone do tego zastosowania. ISO 25980:2023 dotyczy transparentnych kurtyn, pasów i ekranów dla procesów spawania łukowego.
Zwykła bezbarwna płyta nie staje się ekranem spawalniczym wyłącznie dlatego, że jest przezroczysta i odporna mechanicznie. Trzeba potwierdzić jej przeznaczenie, parametry oraz sposób montażu.
W praktyce często sprawdza się rozwiązanie mieszane:
- panel siatkowy na odcinkach oddalonych od procesu,
- panel pełny w bezpośrednim kierunku emisji i odprysków,
- odpowiedni ekran obserwacyjny w kontrolowanym miejscu,
- osłonięte drzwi z właściwym nadzorowaniem,
- odciąg dobrany do źródła zanieczyszczeń.
Laser: nie stosuj analogii do spawania
Ekran spawalniczy nie jest automatycznie osłoną laserową. Standardowy poliwęglan również nie powinien być uznawany za ochronę przed promieniowaniem lasera bez potwierdzenia parametrów dla konkretnej długości fali i możliwej ekspozycji.
ISO 11553-1:2020 dotyczy wymagań bezpieczeństwa dla maszyn do obróbki laserowej. Projekt obudowy powinien uwzględniać klasę i parametry źródła, drogę wiązki, odbicia, możliwe uszkodzenie osłony, punkty dostępu, blokady oraz obserwację procesu.
W zastosowaniach laserowych dobór materiału osłony lub okna powinien być wykonany przez kompetentną osobę na podstawie danych źródła i oceny zagrożenia. Kolor lub grubość płyty nie są wystarczającym kryterium.
Panele pełne pomagają kontrolować więcej niż światło
Pełne wypełnienie może ograniczać widoczność łuku, zatrzymywać część gorących cząstek i kierować przepływ powietrza. Może też ułatwić zamknięcie procesu w obudowie. Jednocześnie zmienia warunki wewnątrz celi:
- ogranicza naturalną wentylację,
- może podnosić temperaturę,
- utrudnia obserwację awarii,
- wpływa na dostęp do czyszczenia,
- może przenosić hałas i drgania w inny sposób.
Dlatego pełny panel nie powinien być dokładany bez analizy odciągu, chłodzenia i serwisu.
Odciąg jest częścią koncepcji stanowiska
Dymy i pyły nie znikają po zastosowaniu pełnej ściany. Obudowa może pomóc w ich przechwyceniu, ale potrzebny jest właściwie zaprojektowany system wentylacji lub odciągu. Rozmieszczenie wlotów nie powinno zakłócać procesu ani przenosić zanieczyszczeń w kierunku drzwi i operatora.
Warto zaplanować również czyszczenie kanałów, wymianę filtrów, kontrolę przepływu i reakcję stanowiska na niesprawny odciąg.
Drzwi i przepusty są najsłabszymi punktami obudowy
Nawet dobry panel nie pomoże, jeśli promieniowanie lub odpryski wydostają się przez szczelinę przy drzwiach, otwór na przenośnik albo przepust przewodów. Projekt powinien objąć:
- zakładki i uszczelnienie krawędzi,
- okna obserwacyjne,
- połączenia paneli,
- przepusty kablowe i wentylacyjne,
- przejścia materiałowe,
- sposób nadzorowania drzwi,
- stan osłony po uderzeniu lub zużyciu.
Przy laserze szczególnie ważne jest kontrolowanie każdej możliwej drogi wydostania się promieniowania. Przy spawaniu trzeba dodatkowo uwzględnić gorące cząstki i palne materiały w sąsiedztwie.
Checklista do zapytania ofertowego
- Proces: spawanie, cięcie, znakowanie, czyszczenie lub inna obróbka.
- Parametry źródła energii i dokumentacja urządzenia.
- Layout robota, detalu i urządzeń procesowych.
- Kierunki emisji, odbić oraz wyrzutu cząstek.
- Wymagana obserwacja procesu.
- Rodzaj odciągu, przepływ i miejsce podłączenia.
- Wszystkie drzwi, przepusty i otwory transportowe.
- Warunki pożarowe, termiczne i środowiskowe.
- Sposób czyszczenia, kontroli i wymiany osłon.
Podsumowanie
Wygrodzenie celi spawalniczej lub laserowej nie jest tylko płotem wokół robota. Powinno odpowiadać równocześnie na zagrożenia mechaniczne i procesowe. Siatka, panel pełny, ekran obserwacyjny i odciąg mają różne zadania, a ich dobór musi wynikać z parametrów konkretnej aplikacji.
Projektujesz celę spawalniczą albo stanowisko laserowe? PowerHUB Automatyka może przygotować układ mechaniczny wygrodzenia GENMACS z panelami siatkowymi i pełnymi. Dobór specjalistycznej ochrony optycznej należy oprzeć na danych procesu i ocenie kompetentnego specjalisty.