Robot przy wtryskarce bywa sprowadzany do jednej czynności: otwiera się forma, robot odbiera detal i odkłada go na taśmę. Taki układ może być potrzebny, ale często wykorzystuje tylko część potencjału inwestycji. Jeżeli detal po wyjęciu trzeba jeszcze oczyścić, skontrolować, oznaczyć i uporządkować, warto przeanalizować cały fragment procesu. Jeden robot może łączyć kilka operacji wokół maszyny, zamiast jedynie zastępować rękę operatora przy odbiorze
1. Podawanie insertów do formy
Przed zamknięciem formy robot może pobierać metalowy insert, tuleję, nakrętkę lub inny komponent i umieszczać go w przygotowanym gnieździe. Wymaga to powtarzalnego sposobu podawania, kontroli orientacji i potwierdzenia prawidłowego osadzenia. Przy zmiennych detalach pomocny może być system wizyjny. Funkcja robota nie kończy się wtedy na odbiorze gotowego produktu – uczestniczy on w przygotowaniu kolejnego cyklu.
2. Odbieranie detalu po otwarciu formy
To najbardziej oczywiste zadanie. Robot wchodzi w przestrzeń maszyny, chwyta detal i bezpiecznie ją opuszcza. Korzyścią jest powtarzalny czas odbioru, ograniczenie ręcznej pracy w pobliżu gorących lub ruchomych elementów oraz możliwość dalszej automatyzacji.
Chwytak powinien uwzględniać temperaturę, odkształcenia świeżego tworzywa, ślady na powierzchni, obecność wlewka i różnice między gniazdami. Trzeba też zaprojektować reakcję na brak detalu, podwójne pobranie lub niepełne otwarcie formy.
3. Usuwanie wlewków i nadlewek
Po wyjęciu detalu robot może przedstawić go do noża, szczypiec, wykrojnika lub innego narzędzia usuwającego wlewki. Alternatywnie narzędzie może być zamontowane na robocie.
Znaczenie ma nie tylko samo cięcie, ale również kontrola pozostałości, odprowadzenie odpadu i ochrona przed ostrymi fragmentami. Dobrze zaprojektowany układ oddziela wlewki od wyrobu bez tworzenia kolejnego ręcznego stanowiska.
4. Prosta obróbka i montaż
W zależności od produktu po wtrysku można wykonać:
- gratowanie,
- wiercenie lub przebijanie,
- dokręcanie,
- wciskanie elementu,
- nakładanie uszczelki,
- nanoszenie kleju,
- łączenie dwóch części.
Robot 6-osiowy daje swobodę orientowania detalu względem narzędzia. Dzięki temu jedno stanowisko może obsługiwać kilka rodzin wyrobów po zmianie programu i oprzyrządowania.
5. Kontrola jakości
Robot może przedstawić detal do kamery, czujnika, stanowiska pomiarowego albo testera szczelności. Kontrola może obejmować obecność insertu, kompletność kształtu, kolor, wybrane wymiary lub kod produktu.
Najważniejsza korzyść polega na włączeniu kontroli w cykl. Każdy detal przechodzi tę samą sekwencję, a wynik może sterować dalszym odkładaniem do strefy OK lub NOK. System trzeba przygotować na zabrudzenia, refleksy, różne odcienie tworzywa i zmienność położenia.
6. Znakowanie i identyfikacja
Kolejnym etapem może być nadruk, etykieta, kod, znakowanie laserowe lub inna identyfikacja. Robot ustawia element w wymaganej pozycji, a po operacji przenosi go dalej.
W ten sposób produkcja i identyfikowalność stają się jedną sekwencją. Jeżeli znakowanie wykorzystuje laser, stanowisko wymaga odrębnej analizy promieniowania i odpowiedniej obudowy; wygrodzenie mechaniczne nie zastępuje ochrony optycznej.
7. Sortowanie, układanie i przekazanie do kolejnego procesu
Na końcu robot może odkładać części do tacek, pojemników, na przenośnik albo bezpośrednio do kolejnej operacji. Może też budować uporządkowane warstwy, rozdzielać gniazda formy, kierować wyroby do różnych pojemników lub odseparować NOK.
Uporządkowane odkładanie ułatwia logistykę i ogranicza uszkodzenia powierzchni. Trzeba jednak zaplanować pełne pojemniki, wymianę tacek, bufor oraz zachowanie systemu, gdy odbiór jest zablokowany.
Największa wartość nie zawsze leży w odbiorze detalu
Jeżeli robot wyłącznie przenosi detal z formy na taśmę, kalkulacja inwestycji wygląda inaczej niż przy stanowisku realizującym kilka operacji. Dlatego przed doborem robota warto obserwować cały proces i zapytać:
- co operator robi bezpośrednio po odbiorze,
- co sprawdza wzrokowo,
- jakie odpady usuwa,
- gdzie i w jakiej orientacji odkłada produkt,
- czy przed cyklem wkłada dodatkowy komponent,
- co dzieje się z detalem NOK,
- jak często zmienia się wariant produkcji.
Każda powtarzalna czynność może być kandydatem do integracji.
Dlaczego robot 6-osiowy daje większą elastyczność?
W prostych aplikacjach wystarcza manipulator liniowy. Gdy detal trzeba obracać, przedstawiać do kamery, podawać do narzędzia i odkładać w różnych orientacjach, sześć osi daje większą swobodę projektowania procesu.
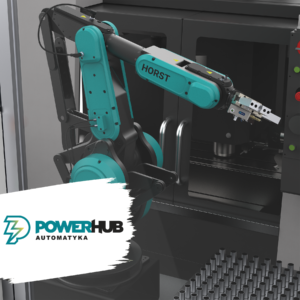
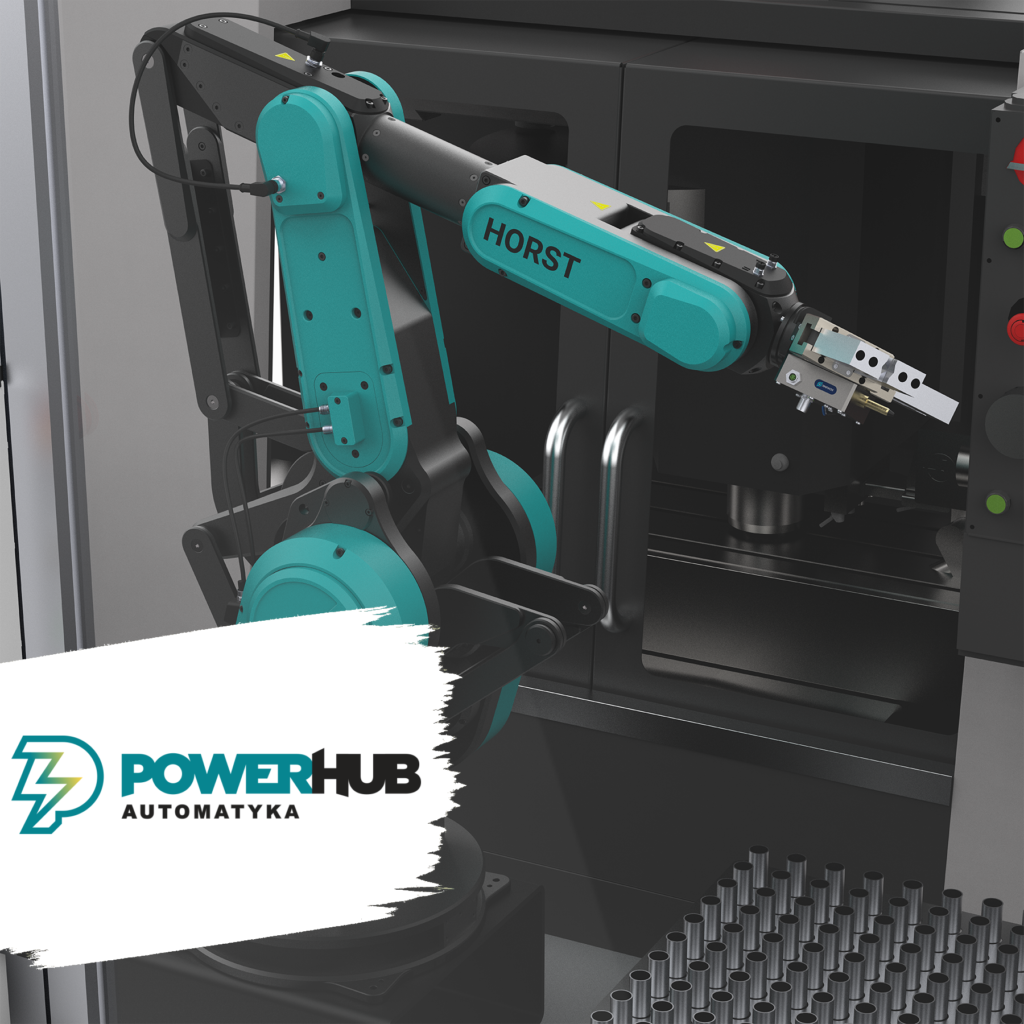
Fruitcore Robotics wskazuje dla branży tworzyw między innymi automatyczne załadowanie i odbiór detali, kontrolę jakości, montaż, testowanie oraz sortowanie. Roboty HORST są rozwiązaniem, które PowerHUB Automatyka może uwzględnić w koncepcji takiego stanowiska. Ostateczny model, udźwig, zasięg i chwytak dobiera się do rzeczywistego detalu i cyklu.
Nie zapomnij o bezpieczeństwie całego układu
Integracja kilku operacji zwiększa wartość stanowiska, ale też liczbę urządzeń w strefie. Trzeba przeanalizować wtryskarkę, robota, chwytak, narzędzia, przenośniki, źródła energii i dostęp serwisowy. ISO 20430:2020 dotyczy wymagań bezpieczeństwa dla wtryskarek do tworzyw i gumy, a ISO 10218-2:2025 – przemysłowych aplikacji robotycznych i cel.
Wygrodzenie powinno uwzględniać pełną trajektorię z detalem, wszystkie punkty interwencji oraz bezpieczne usuwanie zacięć. Projekt bezpieczeństwa i layout technologiczny powinny powstawać jednocześnie.
Podsumowanie
Dobra robotyzacja wtryskarki nie zaczyna się od pytania „jakiego robota kupić?”. Zaczyna się od pytania: które operacje wykonywane dziś wokół maszyny można połączyć w jeden stabilny proces?
Dopiero później dobiera się robota, chwytak, podawanie, wizję, narzędzia, wygrodzenie i sterowanie. Takie podejście pozwala uzyskać znacznie większy efekt z jednej inwestycji.
Prześlij PowerHUB Automatyka film z obecnego procesu, czasy operacji i próbki detali. Przygotujemy wstępną koncepcję stanowiska z robotem HORST oraz modułowym wygrodzeniem GENMACS